Proses Peleburan Aluminium Ingot: Panduan Lengkap Temperatur & Teknik
Proses Peleburan Aluminium Ingot: Temperatur, Teknik, dan Peralatan
Peleburan aluminium ingot merupakan proses kritis dalam industri manufaktur logam. Baik Anda bekerja di foundry, automotive supplier, atau perusahaan aerospace, memahami mekanika peleburan aluminium adalah kunci untuk menghasilkan produk berkualitas tinggi dengan konsistensi yang dapat diandalkan.
Artikel ini menguraikan setiap aspek penting dalam proses peleburan aluminium ingot, dari pemilihan bahan baku hingga pendinginan akhir, dengan fokus pada parameter teknis yang harus Anda kuasai.
Pemahaman Dasar Peleburan Aluminium
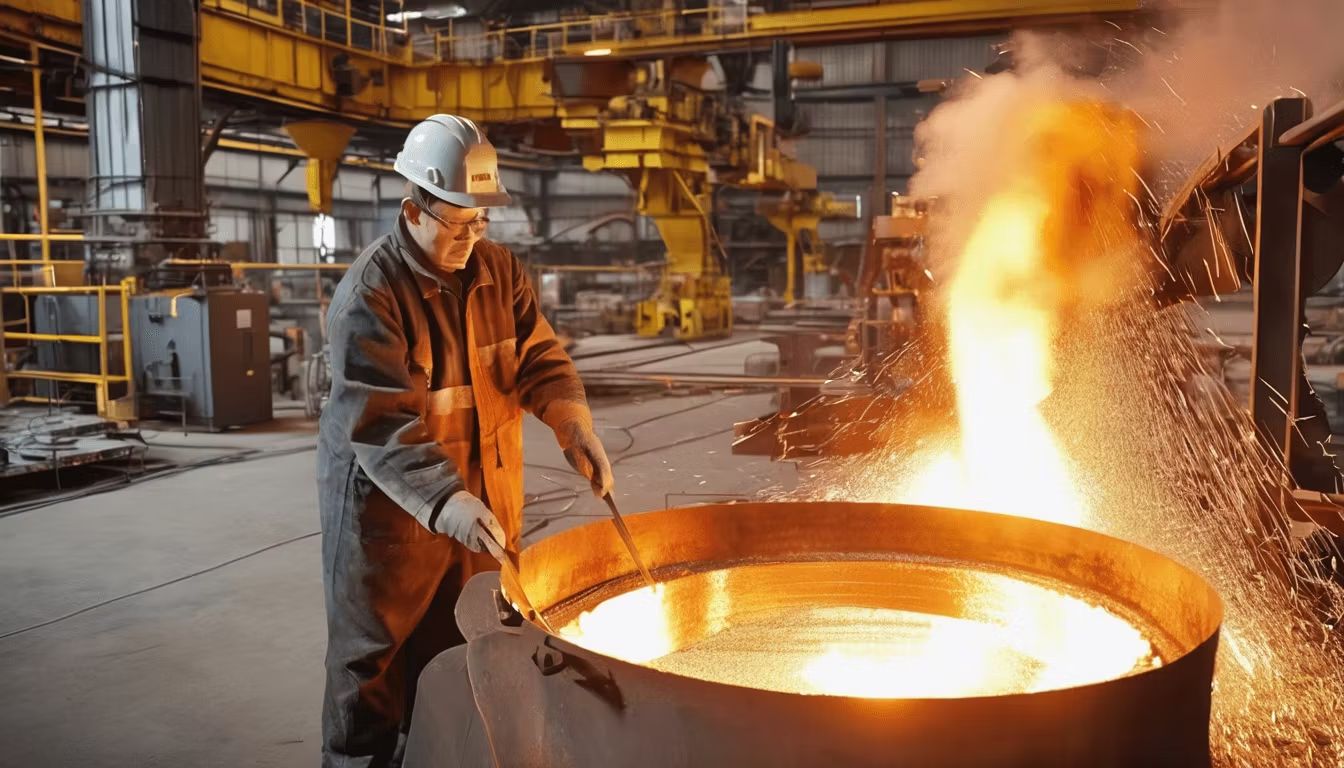
Peleburan aluminium adalah transformasi aluminium padat menjadi bentuk cair untuk keperluan casting, extruding, atau forging. Proses ini memerlukan kontrol presisi terhadap temperatur, atmosfer furnace, dan waktu pemanasan.
Aluminium ingot yang digunakan dalam proses peleburan harus memenuhi standar kualitas tertentu. Grade ADC12 dan A7 yang kami sediakan dirancang khusus untuk aplikasi casting dengan karakteristik pencairan yang optimal dan tingkat kontaminasi minimal.
Mengapa Temperatur Casting Aluminium Penting?
Temperatur casting aluminium menentukan kualitas struktur kristal produk akhir. Jika temperatur terlalu rendah, aluminium cair tidak akan mengalir dengan sempurna ke seluruh bagian cetakan, menghasilkan cacat pengisian (cold shut). Sebaliknya, temperatur berlebih menyebabkan oksidasi berlebihan, porositas gas, dan penurunan kekuatan mekanik.
Temperatur Optimal untuk Melting Aluminium Ingot
Titik Leleh Aluminium Murni
Aluminium murni memiliki titik leleh pada 660°C. Namun, dalam praktik industri, temperatur operasi jauh lebih tinggi karena beberapa alasan:
- Superheat requirement: Panas berlebih diperlukan untuk memastikan aluminium tetap cair hingga pengisian cetakan selesai
- Heat loss: Kehilangan panas melalui dinding furnace dan saluran distribusi
- Alloy composition: Komposisi paduan mengubah kurva pemanasan dan pendinginan
Range Temperatur Praktis untuk Casting
Untuk operasi casting yang efisien, range temperatur yang direkomendasikan adalah:
- Temperatur pemanasan (melting): 700-750°C
- Temperatur holding (pemeliharaan): 680-720°C
- Temperatur pouring (pengisian cetakan): 650-700°C
- Temperatur superheat: 50-100°C di atas titik leleh
Parameter ini dapat bervariasi tergantung pada grade aluminium ingot dan kompleksitas desain produk yang akan dicor.
Proses Peleburan Aluminium Ingot Secara Detail
Tahap 1: Persiapan dan Pemuatan Furnace
Proses dimulai dengan persiapan furnace yang cermat:
- Inspeksi furnace: Periksa lapisan tahan api (refractory) untuk memastikan tidak ada retakan atau area austenite yang menipis
- Pembersihan: Hilangkan sisa aluminium lama dan oksida dari operasi sebelumnya menggunakan scraper khusus
- Perlakuan refraktori: Aplikaskan coating atau patching material jika diperlukan untuk memperpanjang umur furnace
- Pemanasan awal (preheat): Panaskan furnace secara perlahan hingga 300-400°C untuk menghindari thermal shock
Tahap 2: Proses Melting Aluminium Ingot
Setelah furnace siap, ingot aluminium dimasukkan bertahap:
Charge pertama: Masukkan 30-40% kapasitas furnace. Ingot besar harus dipotong menjadi ukuran yang lebih kecil (maksimal 20cm x 20cm) untuk memastikan pemanasan merata.
Sistem panas: Furnace menggunakan energi panas dari pembakaran gas alam (LPG/CNG) atau oil burner untuk mencapai suhu operasi. Beberapa furnace modern menggunakan elemen pemanas listrik auxiliary untuk kontrol suhu yang lebih presisi.
Waktu pelelehan: Tergantung kapasitas dan jenis fuel, membutuhkan 2-4 jam untuk mencapai kondisi full liquid pada kapasitas maksimal.
Tahap 3: Refining dan Degassing
Setelah seluruh ingot mencair, tahap penting berikutnya adalah refining untuk menghilangkan kontaminan:
- Flux addition: Campurkan flux (biasanya sodium chloride atau compound proprietary) untuk membantu melepaskan oksida dan impuritas
- Mechanical stirring: Aduk aluminium cair dengan paddle atau shaft untuk distribusi temperatur dan flux yang merata
- Degassing: Hembuskan gas inert (nitrogen atau argon) melalui porous plug di dasar furnace untuk menghilangkan hydrogen dan gas terlarut lainnya. Proses ini membutuhkan 20-30 menit
- Skimming: Angkat dross (oksida dan slag) dari permukaan menggunakan skimmer khusus
Kualitas degassing sangat penting karena hydrogen terlarut dalam aluminium cair akan membentuk void saat pendinginan, menyebabkan porositas yang melemahkan produk.
Tahap 4: Temperature Control dan Holding
Selama fase holding, temperatur harus dijaga dalam range sempit melalui kontrol burner otomatis atau sistem kontrol PID. Sensor termokupel menempatkan di beberapa titik dalam furnace untuk monitoring real-time.
Durasi holding: Biasanya 1-2 jam, cukup untuk memastikan temperatur homogen dan memberikan waktu untuk impuritas menetap di dasar furnace.
Teknik Peleburan Aluminium yang Efisien
Strategi Charge Batching
Untuk efisiensi maksimal dan kualitas konsisten, gunakan batch strategy yang terukur:
- Pertahankan rasio ingot baru terhadap return scrap 70:30 untuk kontrol kualitas optimal
- Pisahkan ingot berdasarkan grade (ADC12 vs A7) untuk menghindari cross-contamination
- Catat asal-usul setiap batch untuk traceability dan quality assurance
Manajemen Energi dan Fuel Efficiency
Konsumsi energi merupakan komponen biaya signifikan dalam peleburan. Beberapa teknik untuk meningkatkan efisiensi:
- Insulation optimization: Pertahankan isolasi furnace dalam kondisi prima untuk meminimalkan kehilangan panas
- Preheating ingot: Panaskan ingot aluminium di zona preheat sebelum entry ke furnace untuk mengurangi thermal shock dan waktu melting
- Waste heat recovery: Tangkap panas exhaust gas untuk preheating atau aplikasi lain dalam fasilitas
Peralatan Furnace Aluminium Modern
Tipe-Tipe Furnace
Crucible Furnace (Electric Resistance)
Furnace tipe ini menggunakan elemen pemanas listrik yang mengelilingi crucible berisi aluminium. Cocok untuk operasi small-scale (500-2000 kg). Keuntungan: kontrol temperatur presisi, tidak ada emisi gas pembakaran. Kerugian: biaya energi listrik tinggi, waktu melting lebih lama.
Reverberatory Furnace (Gas-Fired)
Furnace dengan kapasitas besar (5-50 ton), menggunakan burner gas untuk memanaskan ruang furnace yang luas. Paling umum di industri casting medium hingga besar. Keuntungan: efisiensi thermal baik, kapasitas besar. Kerugian: memerlukan ventilasi exhaust, kontrol temperatur kurang presisi dibanding electric.
Induction Furnace
Teknologi modern menggunakan induksi elektromagnetik untuk memanaskan metal langsung. Keuntungan: kontrol temperatur sangat presisi (±5°C), tidak ada kontak langsung flame dengan metal, efisiensi tinggi. Kerugian: biaya investasi mahal, memerlukan expertise operator lebih tinggi.
Sistem Monitoring dan Kontrol Otomatis
Furnace modern dilengkapi dengan:
- Pyrometers inframerah: Untuk pengukuran temperatur non-contact dengan akurasi ±2°C
- Kontrol PID (Proportional-Integral-Derivative): Sistem otomatis yang menyesuaikan fuel flow atau intensitas elemen pemanas berdasarkan feedback temperatur real-time
- Data logging: Rekam semua parameter operasi untuk quality documentation dan troubleshooting
- Alarm system: Alert otomatis jika temperatur melampaui safe range atau ketika terjadi anomali operasi
Kontrol Kualitas dalam Peleburan Aluminium
Testing dan Analisis Selama Proses
Untuk memastikan kualitas akhir yang superior, lakukan pengujian berkala:
- Spectrometer XRF: Analisis komposisi kimia aluminium cair untuk verifikasi grade dan deteksi kontaminan
- Density index test: Ukur porositas dengan metode Archimedes menggunakan sampel test casting kecil
- Mechanical testing: Uji tensile strength, elongation, dan hardness pada sampel dari setiap batch
Pemilihan Supplier Bahan Baku yang Tepat
Kualitas aluminium ingot awal memiliki pengaruh besar terhadap hasil akhir. Pastikan supplier Anda memiliki sertifikasi SUCOFINDO dan standar quality assurance yang jelas. CV Indoalam Mineral Persada menyediakan aluminium ingot grade ADC12 dan A7 dengan testing terstruktur dan dokumentasi lengkap untuk setiap shipment.
Troubleshooting Masalah Umum dalam Peleburan
Cold Shut (Pengisian Tidak Sempurna)
Penyebab: Temperatur casting terlalu rendah, viscosity tinggi, flow rate lambat.
Solusi: Naikkan temperatur pouring 20-30°C, tingkatkan superheat, periksa permeability cetakan.
Porosity (Rongga Gas)
Penyebab: Hydrogen terlarut, degassing tidak cukup, pendinginan cepat.
Solusi: Tingkatkan durasi degassing hingga 40 menit, verifikasi kualitas gas inert, kontrol pendinginan bertahap.
Dross Formation Berlebihan
Penyebab: Furnace temperatur fluktuasi, kontaminasi fuel, holding time terlalu lama.
Solusi: Stabilkan temperatur dengan kontrol otomatis, gunakan fuel berkualitas premium, jangan exceeds optimal holding duration.
Best Practices untuk Operasi Peleburan Optimal
- Standardisasi prosedur: Dokumentasikan SOP (Standard Operating Procedure) yang detail dan latih semua operator secara konsisten
- Maintenance preventif: Lakukan inspeksi refraktori setiap minggu dan replacement terjadwal untuk menghindari emergency downtime
- Inventory management: Jaga stok aluminium ingot yang cukup dari supplier terpercaya tanpa over-stocking yang mengakibatkan space waste
- Environmental compliance: Implementasikan emission control dan proper waste management sesuai regulasi lokal
- Continuous improvement: Monitor KPI seperti melting efficiency, yield rate, dan energy consumption untuk improvement plan berkelanjutan
Kesimpulan dan Rekomendasi
Proses peleburan aluminium ingot yang optimal memerlukan kombinasi pemahaman teknis mendalam, peralatan berkualitas, dan bahan baku yang reliable. Temperatur casting aluminium yang tepat, kontrol atmosfer furnace, dan teknik refining yang tepat adalah fondasi untuk menghasilkan produk casting berkualitas tinggi dengan yield rate maksimal.
Untuk operasi casting Anda, pastikan menggunakan supplier aluminium ingot yang telah tersertifikasi dan memiliki track record kualitas yang proven. Hubungi kami di CV Indoalam Mineral Persada untuk mendiskusikan kebutuhan spesifik peleburan aluminium ingot Anda. Kami menyediakan grade ADC12 dan A7 dengan quality assurance SUCOFINDO tested dan dokumentasi lengkap untuk mendukung proses produksi Anda.